Quase nenhuma fábrica de papelão ondulado fracassa na migração para base água por culpa da química. Fracassa pela metodologia: testar variáveis demais ao mesmo tempo, escalar antes da hora ou validar com o SKU errado. A pressão para migrar é real — o PPWR europeu, as metas 2025-2030 das grandes marcas, os esquemas EPR que já penalizam a embalagem não reciclável — mas a migração bem feita não exige parar a produção nem comprar maquinário. Exige método. Este é o que usamos.
O momento Estratégico para o papelão ondulado sustentável
A regulação já não é uma ameaça futura
O PPWR exige que toda embalagem comercializada na UE seja efetivamente reciclável até 2030, e os esquemas de responsabilidade estendida do produtor na França, na Alemanha e em vários países da América Latina já cobram pela embalagem não conforme. Quem exporta já está dentro do prazo.
Os contratos premium pedem papéis certificáveis
Alimentos frescos, congelados e e-commerce sustentável pagam margens melhores — e seus compradores pedem evidência de repulpabilidade, não promessas. Uma caixa com barreira base água certificável abre portas que a caixa parafinada fecha.
Monomaterial de verdade
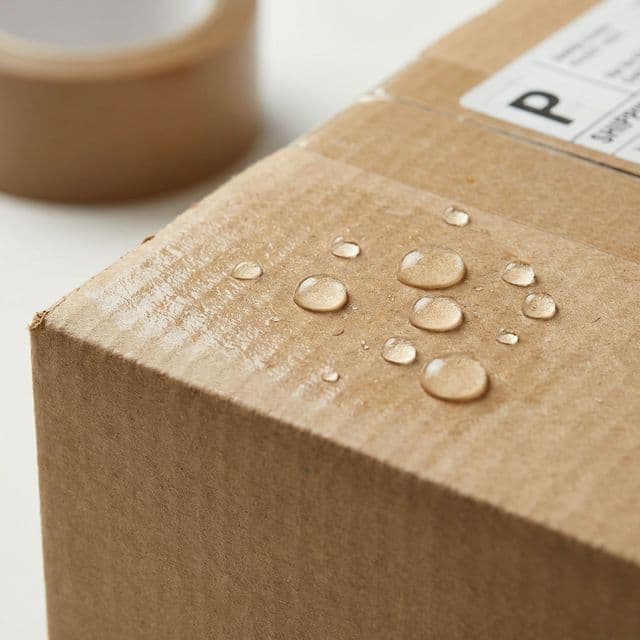
Diferentemente do laminado, o papelão ondulado com barreira base água entra no fluxo padrão de reciclagem: o filme se dissolve no hidrapulper junto com a fibra. É isso que os testes PTS verificam e o que seus clientes podem declarar sem risco de greenwashing.
Seu maquinário atual serve
As formulações modernas rodam nos sistemas de flexografia e rolos anilox que você já tem. O investimento é em horas técnicas e disciplina de processo, não em capital.
Roteiro: 5 etapas para uma implementação sem riscos
- Defina o KPI antes de mexer na máquinaCaixa de brócolis com gelo ou caixa de delivery? O uso final define as métricas: Cobb alvo, MVTR se houver cadeia de frio, ECT em condição úmida. Sem número alvo, não há como declarar sucesso nem fracasso.
- Valide em laboratório primeiroViscosidade de trabalho, diluição e gramatura seca são definidas sobre o seu papel, em laboratório. Cada hora de laboratório economiza um turno de tentativa e erro na máquina.
- Rode um piloto curto e controladoUm turno programado, um SKU, um técnico dedicado ao registro. O que se monitora: uniformidade do filme e comportamento de secagem em condições reais.
- Teste a caixa onde a caixa falhaEmpilhamento, câmara fria, impressão final. O Cobb de laboratório é necessário, mas não suficiente: a validação é logística, não só química.
- Padronize antes de escalarFaixas de viscosidade, temperatura e velocidade por escrito, operadores treinados, e só então produção em massa. A consistência turno a turno é o que separa um teste bem-sucedido de um processo confiável.
Checklist de Pré-Produção: O sucesso está nos detalhes
Antes da primeira rodada, verifique estes quatro pontos. Cada um tem nome de falha conhecida:
- Sistema de aplicação: anilox limpos e bombeamento sem pulsações. Um anilox entupido produz faixas de Cobb alto que só aparecem na reclamação.
- Capacidade de secagem: a água exige 20-40% mais energia de secagem que os sistemas que substitui. Se o forno não dá conta, o filme não reticula e a barreira não existe.
- Compatibilidade química: valide a ancoragem com suas tintas e adesivos atuais. O 'picking' na impressão é o sintoma clássico de pular essa etapa.
- Condições ambientais: a temperatura e a umidade da sala alteram a janela operacional. Registre ambas durante o piloto para conseguir reproduzi-lo.
Protocolos de qualidade: Meça o que realmente importa
| Cobb (TAPPI T 441) | A métrica central: <35 g/m² para frescos, <20 g/m² para congelados. Amostre por turno, não por lote de compra. |
|---|---|
| Kit Test 3M (TAPPI T 559) | Se houver alimentos gordurosos no destino, Kit 8 ou superior. Sem flúor: é isso que diferencia esta geração de revestimentos. |
| MVTR | Para cadeia de frio prolongada: <100 g/m²/dia mantém a integridade estrutural no contêiner. |
| Convertibilidade | Corte e vinco limpo e colagem >2 N/25mm. Uma barreira perfeita que não cola é uma caixa que não existe. |
Piloto de baixo impacto: Como testar sem afetar seu Output
- Escolha um SKU de complexidade média e volume moderado. Nem o mais fácil (não prova nada) nem o mais crítico (não perdoa erros).
- Programe em um turno de baixa carga, com margem para ajustar sem pressão de expedição.
- Designe um responsável pelo registro: viscosidade, gramatura, temperaturas, resultados de Cobb. O que não se documenta não se reproduz.
- Defina os critérios de aceitação antes de ligar a máquina, não depois de ver os resultados.
- Acompanhe a caixa até o cliente final: o desempenho no destino é o único veredito que conta.
Evite estes erros Custosos na migração
- Querer validar tudo em uma única rodada. A curva de aprendizado existe; planeje duas ou três iterações.
- Mudar a química e os parâmetros de máquina ao mesmo tempo. Quando algo falhar — e algo falha — você não saberá o que foi.
- Deixar os operadores e a manutenção fora do projeto. São eles que vão sustentar o processo quando o técnico for embora.
- Escalar com um piloto bom, mas sem faixas de operação definidas. Um bom resultado sem processo documentado é sorte, não capacidade.